

•Ý tưởng:
Theo yêu cầu của bản vẽ, IE xác định chiều dài dây thích hợp và chính xác có thể được sử dụng để sản xuất dây nịt. Chiều dài của vòng lặp được hiển thị trên bản vẽ dây đai chung là chiều dài lý thuyết của hai đầu của vòng lặp. Chiều dài lý thuyết là giá trị tích lũy của chiều dài nhánh giữa các bộ phận nhựa được thể hiện trong hình. Chiều dài lý thuyết thường ngắn hơn chiều dài yêu cầu thực tế, vì trong quá trình gia công phải xem xét kích thước ăn khớp của dây và phần nhựa, sai số gia công, dung sai tích lũy. Vì vậy, trước khi thực hiện quá trình tiếp tuyến, việc xác định chiều dài dây là công việc đầu tiên của IE.
• Mục đích của chiều dài dây:
1. Đối với sản xuất dây nịt, quy trình đầu tiên của quá trình sản xuất dây nịt là cắt dây. Máy cắt dây cần cắt ra chiều dài dây cần thiết cho lần lắp ráp cuối cùng theo chiều dài dây do IE cung cấp. Nếu chiều dài dây không phù hợp, lắp ráp cuối cùng sẽ không thể sản xuất. Nếu chiều dài dây không đủ, thiết bị đầu cuối không thể được lắp vào phần nhựa và không thể kết nối mạch.
2. Để chuẩn bị vật liệu, chiều dài của dây quyết định số lượng dây. IE sẽ biến chiều dài của dây thành MBOM. Nhân viên hậu cần sẽ mua dây nguyên liệu theo độ dài của dây trong MBOM và nhu cầu của khách hàng. Nếu chiều dài của dây không chính xác, ảnh hưởng đến số lượng mua nguyên liệu của dây, sẽ xảy ra tình trạng thiếu nguyên liệu hoặc tồn kho quá nhiều trong quá trình sản xuất thực tế.
3. Đối với định nghĩa thiết bị, IE xác định thiết bị tiếp tuyến và thiết bị gấp khúc phù hợp theo các độ dài dây khác nhau. Ví dụ, nếu chiều dài dây lớn hơn 4 mét, máy cắt cần được trang bị khung kéo dài đặc biệt để gia công dây dài. Nếu dây ≤ Nếu 1 mét cần phải được bện, nó cần được xử lý bằng máy bện nhỏ để bàn độc quyền. Chiều dài dây hợp lý giúp IE chính xác hơn trong việc xác định thiết bị xử lý và công nghệ xử lý.
Thời gian xác định theo chiều dài dây
Trong giai đoạn dây chuyền mẫu, IE cần xác định sơ bộ chiều dài dây dẫn cho quá trình sản xuất dây chuyền mẫu. Ở giai đoạn OTS, sau khi có bảng dụng cụ chính thức, chiều dài đã xác định trước đó cần được tối ưu hóa kết hợp với hướng của dây nịt trên bảng dụng cụ để đảm bảo rằng chiều dài dây phù hợp với bảng dụng cụ chính thức. Trong giai đoạn PPAP và SOP, đó là tối ưu hóa dây liên tục.
Tầm quan trọng của việc tối ưu hóa độ dài dây
Việc tối ưu hóa chiều dài dây trong suốt vòng đời của dự án là do việc tối ưu hóa chiều dài có thể mang lại những thay đổi có thể nhìn thấy đối với việc sản xuất dây nịt.
1. Tiết kiệm nguyên liệu: IE tối ưu hóa độ dài của mỗi vòng dây để đạt được độ chính xác của số lượng dây. Giảm từng chút một, nếu tính tổng thể cả bộ dây nịt thì chi phí tiết kiệm được sẽ là một con số lớn.
Ví dụ: Giả sử một bộ dây có cấu tạo gồm 400 mạch, và chiều dài của mỗi mạch được tối ưu hóa bằng 30mm. Mỗi dây khai thác tiết kiệm 12 mét. Nếu tính theo 0,25 nhân dân tệ mỗi mét, mỗi chiếc dây nịt có thể tiết kiệm được 3 nhân dân tệ. Nếu sản lượng hàng năm là 50.000 đơn vị, thì dây hàng năm có thể tiết kiệm 150.000 nhân dân tệ.
2. Tăng hiệu quả của người vận hành: Khi lắp ráp với độ dài không mong muốn, người vận hành cần dành thời gian sắp xếp các dây thừa. Nếu dây trơn và không có bộ phận thừa thì có thể tránh được các thao tác sắp xếp dây không cần thiết và tiết kiệm được thời gian lao động thủ công lắp ráp, từ đó nâng cao hiệu quả của nhân sự. Trong nghiên cứu thời gian làm việc của IE&# 39, hành động phân loại các dây thừa được coi là hành động không tạo thêm giá trị và là hành động đầu tiên bị loại bỏ.
Phương pháp và các bước xác định độ dài
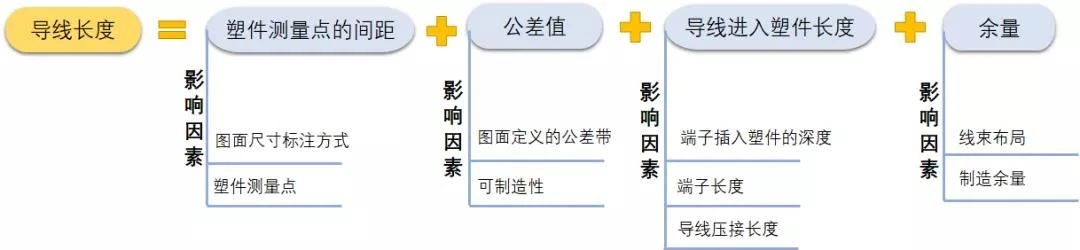
1: Phân tích theo kích thước, vùng dung sai, cấu tạo chi tiết nhựa,… được đánh dấu trên bản vẽ và tính chiều dài lý thuyết. Đây là định nghĩa sơ bộ về chiều dài dây. Công thức tính toán lý thuyết:
2: Khoảng cách giữa các điểm đo của các bộ phận bằng nhựa:
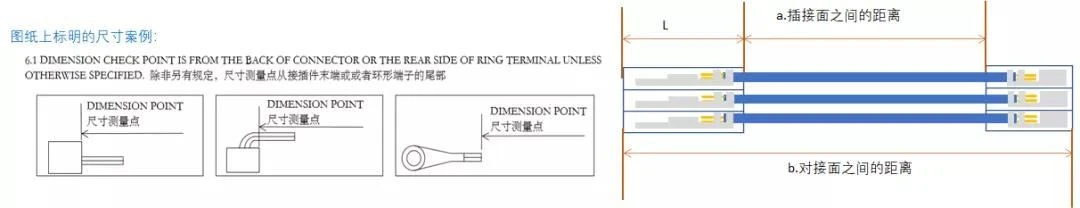
Có 2 cách để đánh dấu kích thước nhánh trên bản vẽ dây nịt:
a. Khoảng cách giữa các bề mặt giao phối; b. Khoảng cách giữa các bề mặt giao phối.
Thông thường, trước khi tính toán chiều dài dây, IE sẽ kiểm tra kỹ bản vẽ hoặc tài liệu tiêu chuẩn của khách hàng để xem có mô tả khoảng cách đánh dấu thuộc a hay b hay không. Nếu không có mô tả đặc biệt, kỹ sư sản phẩm cần xác nhận với khách hàng và đưa ra định nghĩa rõ ràng. Khi tính toán chiều dài lý thuyết, khoảng cách giữa các điểm đo của phần nhựa chung là khoảng cách giữa các bề mặt giao phối. Nếu kích thước được xác định trong bản vẽ là khoảng cách giữa các bề mặt butting, thì chiều dài L của phần nhựa sẽ được trừ đi trong tính toán.
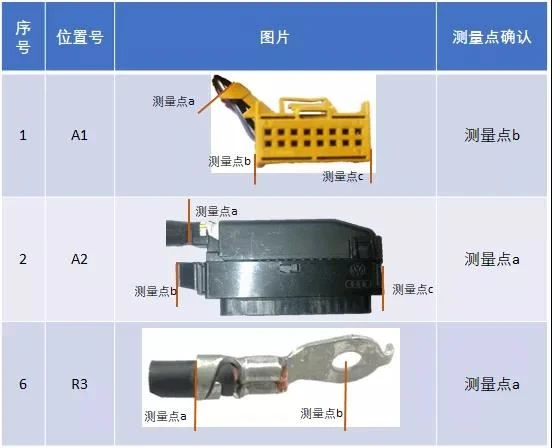
3: Điểm đo của các bộ phận nhựa đặc biệt,
Các bộ phận bằng nhựa này do yêu cầu về cấu trúc hoặc hướng riêng của chúng, do đó, điểm đo không phải là bề mặt phần đầu hoặc phích cắm của bộ phận nhựa theo nghĩa thông thường. Do đó, trước khi xác định chiều dài, IE cần sắp xếp tất cả các hình vẽ ảnh hưởng đến chiều dài của dây và Đối với các bộ phận nhựa đặc biệt không chỉ định rõ điểm đo, hãy để kỹ sư sản phẩm hoặc khách hàng xác nhận rõ ràng từng thứ một. Các điểm đo của các bộ phận bằng nhựa đặc biệt bao gồm các tình huống sau:

4: Khi phần nhựa chứa hướng đầu ra,
IE cần thu thập sự gia tăng chiều dài dây do hướng đầu ra. Khi dự án tích lũy, IE có thể xây dựng cơ sở dữ liệu về giá trị gia tăng của các bộ phận bằng nhựa. Khi thiết lập cơ sở dữ liệu này, hãy chú ý đến các hướng đầu ra khác nhau của cùng một phần nhựa và tăng giá trị. Là khác nhau, vì vậy khi xác định giá trị gia tăng, bạn cần xác định hướng của dòng. Công thức tính giá trị gia tăng: chiều cao dây + khoảng cách lỗ. Nói chung, chiều cao dây có được bằng cách đo thực tế, và khoảng cách vị trí lỗ có thể lấy bằng bản vẽ nhựa hoặc phép đo thực tế.

5: Giá trị dung sai có thể sản xuất
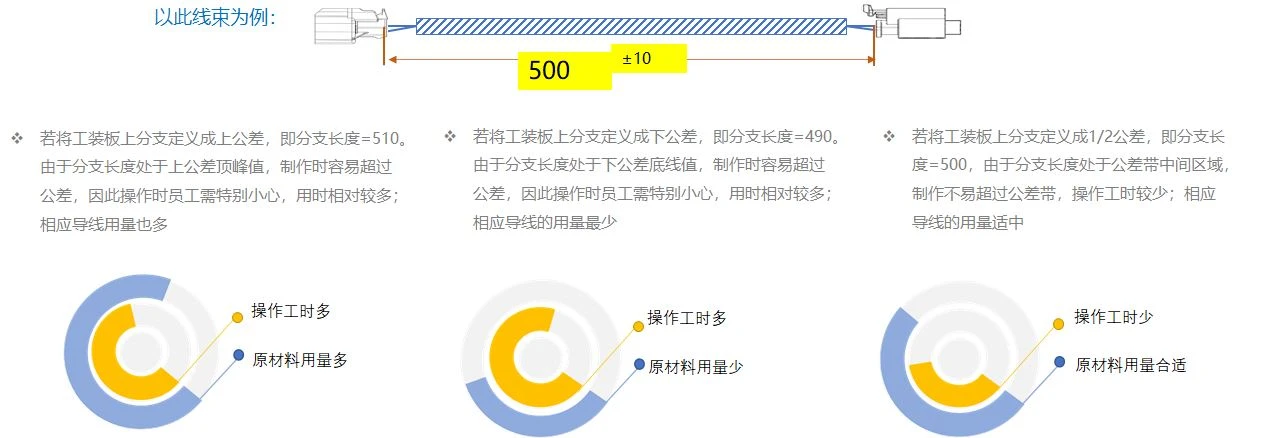
Theo vùng dung sai được đánh dấu trên bản vẽ, xác định chiều dài nhánh và chiều dài dây với khả năng sản xuất. Khả năng sản xuất đề cập đến sự tích hợp của chi phí nguyên liệu và giờ hoạt động, đồng thời xác định kích thước dây nịt dễ dàng cho người vận hành sản xuất và nằm trong khả năng chịu đựng. Dựa trên kinh nghiệm, IE nhận thấy rằng sau khi xác định chiều dài nhánh trên bảng dụng cụ là giá trị dung sai 1/2, kích thước của dây nịt do người vận hành sản xuất trên bảng dụng cụ đáp ứng yêu cầu và không ảnh hưởng đến hiệu quả hoạt động. Dung sai phổ biến trên bản vẽ khai thác dây điện chung như sau, được chia thành dung sai đối xứng và dung sai không đối xứng. Như thể hiện trong ví dụ mẫu sau, phương pháp tính toán chiều dài nhánh tương ứng trên bảng dụng cụ như sau. Khi tính chiều dài lý thuyết, hãy cộng từng đoạn của bản vẽ Kích thước cũng cần dựa trên nguyên tắc này.
 6: Nghiên cứu về khả năng sản xuất
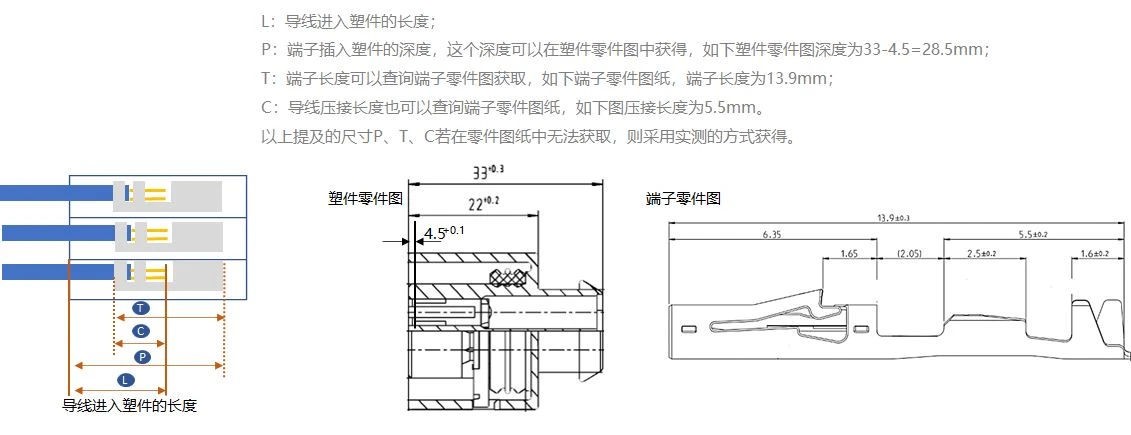
7: Chiều dài của dây dẫn vào phần nhựa
Chỉ có kích thước giữa các hình dạng của các bộ phận nhựa được đánh dấu trên bản vẽ, nhưng dây thực tế sẽ đi vào bộ phận nhựa cùng với thiết bị đầu cuối sau khi thiết bị đầu cuối được uốn. Chiều dài của dây đi vào phần nhựa cũng không thể thiếu và cần tính vào chiều dài lý thuyết. IE cần xác định chiều dài của dây của từng phần nhựa (bao gồm cả các đầu nối vòng) vào phần nhựa. Khi dự án tích lũy, phần dữ liệu này cũng có thể thiết lập một cơ sở dữ liệu liên quan. Công thức tính: L=PT + C
8: Tính ký quỹ: Ký quỹ được chia thành 2 loại:
A: Mức ký quỹ theo yêu cầu của hội đồng quản trị dụng cụ. Khi người vận hành đang đấu dây bảng dụng cụ, nĩa dụng cụ hỗ trợ dây. Sẽ có những ngã rẽ trong đường đi của dây. Mỗi lần rẽ sẽ mất một phần chiều dài dây. Do đó, khi IE tính toán chiều dài lý thuyết, nó cần đưa ra biên độ cần thiết cho bảng dao. Phương pháp tính toán lề: lề=số lượng dĩa chạy dao * 5mm, số lượng dĩa chạy dao là số lượng dĩa đã được quay trong quá trình đấu dây của đường dẫn hướng. Nếu không có tham chiếu bảng dụng cụ trong tính toán sơ bộ, hãy tham khảo bản vẽ dây dẫn và tính toán theo bản vẽ dây dẫn: lề=điểm nhánh * 5mm, các điểm nhánh là tất cả các điểm nhánh mà đường dẫn đi qua.


B: Biên độ chế tạo: Dây cần ở trạng thái tự nhiên giữa các nĩa của dụng cụ. Nếu dây quá chặt, thiết bị đầu cuối sẽ bị kéo ra hoặc dây sẽ bị đứt khi người vận hành quấn băng, do đó cần phải xác định một số biên độ sản xuất. Biên độ sản xuất thường được xác định bởi chiều dài của dây. Bảng sau đây là để tham khảo. IE cần được điều chỉnh theo tình hình thực tế.

9: Xác minh thực tế:
Các tính toán lý thuyết trước đây chỉ là công việc giữa giấy và số liệu, vì vậy nó là một mắt xích không thể thiếu trong kiểm chứng thực tế. Sau khi hoàn thành việc sản xuất bảng dụng cụ chính thức, tất cả các kích thước và đồ đạc trên bảng đã thông qua sự nghiệm thu của bộ phận chất lượng, IE cần chế tạo các dây theo giá trị chiều dài lý thuyết, và sắp xếp từng dây một trên hội đồng quản trị công cụ chính thức để xác minh xem chiều dài lý thuyết có hợp lý hay không. Hãy chú ý đến những điểm sau trong quá trình xác minh:
-Dây phải được treo trên phuộc dụng cụ trong quá trình đấu dây, không được thiếu sót, sơ sót của phuộc dẫn đến việc xác minh không chính xác

-Dây tại điểm nhánh cần đi ở giữa dao nĩa và mép trong và mép ngoài của nĩa. Chiều dài của dây không chính xác
- Dây ở trạng thái tự nhiên giữa các dao nĩa, không căng
- Cần lắp thiết bị đầu cuối vào đúng vị trí lỗ và phần nhựa, hướng sai dẫn đến xác minh không hợp lệ

10: Hậu tối ưu hóa:
Sau khi xác minh thực tế, trong quá trình sản xuất dây nịt tiếp theo, chiều dài dây được tối ưu hóa thêm để tạo thành chiều dài tối ưu. Hãy chú ý đến những điểm sau khi tối ưu hóa dây:
-Trình tự tối ưu hóa: Đầu tiên, tối ưu hóa độ dài của dây vuông dày, các bộ phận đã mua, dây được bảo vệ và dây bện. Vì đường kính dây dày hơn, chiều dài quá dài sẽ ảnh hưởng trực tiếp đến ngoại hình của dây nịt nên trước tiên cần tối ưu độ dài. Thứ hai là dây tham gia vào quá trình uốn. Chiều dài dây dài khiến vị trí của điểm uốn bị dịch chuyển trong quá trình lắp ráp, ảnh hưởng đến chức năng. Cuối cùng, có các loại dây mỏng nói chung, đầu tiên là dây ngắn và chặt, sau đó là dây dài, được tối ưu hóa từng cái một.

-Phương pháp tối ưu hóa: Đầu tiên, tất cả các dây được đặt trên bàn dao và sau đó tối ưu hóa từng dây một. Bởi vì có sự chồng chéo giữa các dây, trạng thái sau khi chồng chéo là trạng thái thực của dây nịt. Việc tối ưu dây đơn không có sự chồng chéo sẽ làm lệch dây. Ngắn và khó lắp ráp. Thứ hai, khi tối ưu, đối với dây dài, khi trừ dây thừa nên để lại một khoảng lề, không được giảm nhiều dây một lúc dẫn đến dây quá ngắn không ráp được. Cuối cùng, đối với dây có chiều dài ngắn, bạn có thể cắt dây ban đầu, sau đó nối một đầu của dây, sau đó xem xét trạng thái sau khi kết nối, sau đó tháo phần được kết nối để đo và bạn có thể nhận được chiều dài kéo dài giá trị. Độ dài của dây chính xác hơn. Tóm lại, việc tối ưu hóa dây là một quá trình từ từ, và việc kéo dài và rút ngắn phải được xác minh cẩn thận.


